
冷压接线端子和铜鼻子有什么区别?分清这六点就不会选错
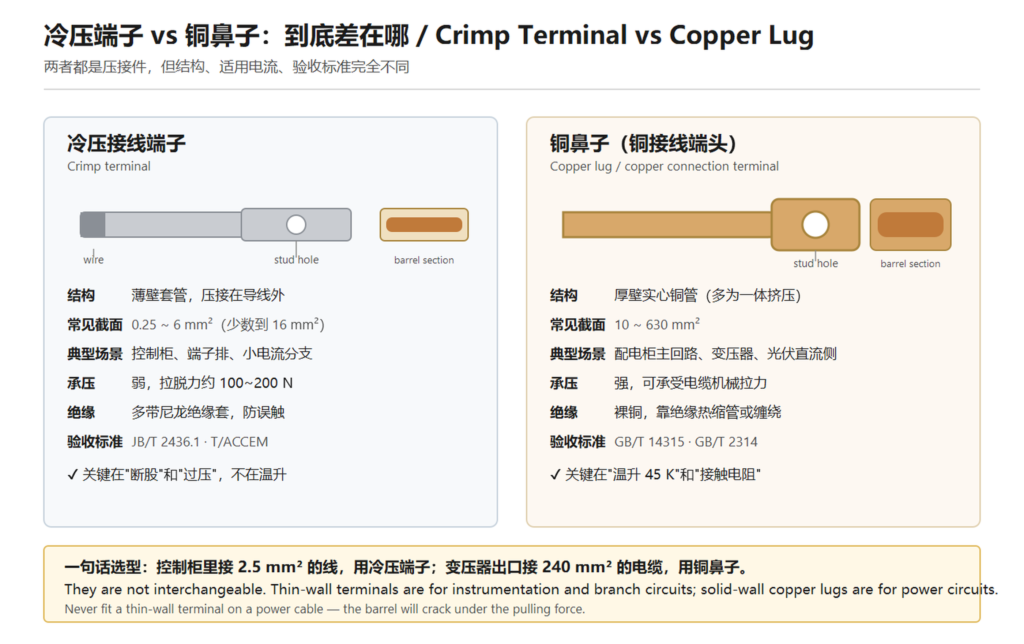
冷压端子和铜鼻子有什么区别?这个问题看起来简单,但回答不好会出大问题。最常见的错误回答是”小的一个大一个”——这既不准确,也很危险,因为真正决定能不能用的,是电流等级和机械受力,不是体积。
这篇文章把两者的结构、承载能力、验收标准和适用场景彻底分清楚,顺带回答那个更根本的问题:冷压端子到底有没有必要用?
一、先说最本质的区别:一个是”套管”,一个是”实心管”
抛开型号和外观,这两样东西在制造工艺上就分道扬镳:
冷压接线端子,是薄壁铜带冲压成型的空心套管。铜带厚度通常只有 0.3~0.8 mm,冲压出筒身和孔位,然后卷边。它本质上是一个”套在导线外面的金属袖套”。
铜鼻子(铜接线端头),是用铜棒或铜管挤压成型的实心结构。壁厚往往是毫米级,尾部封闭或开口,内部没有管腔,是真正能承受电缆拉力和大电流的金属构件。
这个差别带来了一切后续差异:薄壁套管压在小电流细导线上刚刚好,因为导线的强度本身就足以支撑固定;实心铜件才能接住 240 mm² 电缆几十公斤的拉力和几百安培的电流。拿冷压端子去接大电流主回路,就好比拿一次性塑料袋去装水泥。
二、六个维度的硬对比
| 对比维度 | 冷压接线端子 | 铜鼻子(铜接线端头) |
|---|---|---|
| 制造工艺 | 薄壁铜带冲压成型 | 铜棒/铜管挤压成型 |
| 壁厚 | 0.3 ~ 0.8 mm | 1.5 ~ 4 mm |
| 典型截面 | 0.25 ~ 6 mm²(少量到 16 mm²) | 10 ~ 630 mm² |
| 典型电流 | 数安培到几十安培 | 几十安培到上千安培 |
| 机械强度 | 弱,基本不承受电缆拉力 | 强,可承受电缆机械拉力 |
| 标准依据 | JB/T 2436.1 / .2、T/ACCEM | GB/T 14315、GB/T 2314 |
关于机械强度这一点要展开说一下,因为它是最容易被忽视、后果也最严重的差别。
电缆不是一根刚性的铜柱,它有自己的重量、自身的扭矩、还有施工时被人拽来拽去的力。在 6 mm² 的小导线上,这些力小到可以忽略;但在 240 mm² 的电缆上,一根 4 米长的电缆自重就有几十公斤,加上敷设时的牵引力,如果端子本身扛不住,这个力最终会作用在螺柱和母排上——轻则母排变形,重则连接松脱、发热。
实心铜件能扛住这个力,薄壁套管压出来的接头根本扛不住。所以大截面场合从来没有”用冷压端子代替铜鼻子”这个选项,这是结构决定的,不是贵贱问题。
三、验收标准也完全不同
很多人以为二者只差在电流上,其实连验收逻辑都不一样。
冷压端子关心的是”会不会断股、会不会压断”。JB/T 2436.1 把冷压接线端子分成两个截面段(0.5~6.0 mm² 与 10~300 mm²),T/ACCEM 团体标准要求压接部位温升不超过 30 K、热循环 125 次后温升增量不超过 8 K。它的核心风险是:模具不匹配导致过压断股,或者欠压导致接触电阻升高。
铜鼻子关心的是”会不会发热”。GB/T 2314 规定通额定电流稳定后压接部位温升不超过 45 K;GB/T 14315 规定铜接线端头的结构、材料、表面处理和机械性能。它关注的是接触电阻、截面配合、镀层完整性。
所以你会发现一个有意思的现象:冷压端子的验收重点在”压接工艺”,铜鼻子的验收重点在”材料与配合”。前者怕压坏,后者怕选错。
四、怎么判断该用哪个:一句话规则
其实判断方法比想象的简单。看你的负载电流落在哪个区间:
| 负载电流 | 导线截面 | 推荐方案 | 理由 |
|---|---|---|---|
| < 10 A | 0.75 ~ 2.5 mm² | 冷压端子(RV / UT / DBN / 预绝缘) | 接线方便、占用空间小、有绝缘套可防误触 |
| 10 ~ 63 A | 2.5 ~ 6 mm² | 冷压端子(RV5 / UT5 / 预绝缘) | 仍是端子排的主战场,便于拆装维护 |
| 63 ~ 160 A | 10 ~ 35 mm² | 铜鼻子(OT / SC / DT) | 壁厚和机械强度开始重要 |
| 160 ~ 400 A | 35 ~ 95 mm² | 铜鼻子(OT / DT) | 必须实心结构 |
| > 400 A | 120 ~ 630 mm² | 铜鼻子(DT / 大截面 OT) | 只有实心铜件可选 |
还有一个更直观的判断方法:看线有多粗、有多重。如果你手里的电缆拎起来沉甸甸的、需要两个人抬,那就一定是铜鼻子的活。冷压端子的战场是控制柜里那一排排细导线。
五、冷压端子在哪些场合是”必须”的
接下来回答那个更根本的问题:冷压接线端子有必要吗?
答案是:在四个场合,冷压端子不是”必要”,而是”标准做法”——用别的方案,图纸和验收上过不去。
① 空间受限、必须用螺钉固定的地方
控制柜里的端子排、接线端子、开关面板,这些地方没有空间做螺柱,也没有大电流。冷压端子把导线接好之后推进去,一颗螺钉压紧,工程上非常高效。
② 需要频繁拆装和检修的回路
设备调试、改造、更换元件时,控制回路的接线要反复拆装。螺接方案每次拆装都要重新拧紧,容易滑牙、容易压断线;压接方案拆下来换一根线重新压一下就完事。这就是为什么控制柜里到处都是冷压端子,而主回路反而用螺接的铜鼻子。
③ 有振动、有移动的场合
汽车、轨道交通、工程机械、电梯——这些场合的振动是持续存在的。冷压端子靠金属冷焊形成一体化的金属连接,理论上比螺钉的机械摩擦接触更抗振动。汽车行业 USCAR-21 标准对每个端子做振动试验(通常 8 小时),端子如果松动了,电阻就会上升,试验不通过。
④ 电流很小但线很多的地方
PLC 输入输出、传感器接线、仪表信号回路——这些回路的电流可能只有几十毫安,但数量成百上千。如果每个都用螺钉端子,一台 PLC 柜里几百颗螺丝,维护成本极高。用冷压端子加 DIN 导轨端子排,接线和拆改的效率会高一个量级。
另外还有几个”更好用”的场景:
- 需要防误触的场合:预绝缘端子带尼龙套,调试时手滑碰到端子不会短路。这个在汽车线束上是硬性要求。
- 空间极小的场合:微型端子(0.1~0.5 mm²)能塞进仪表、传感器、LED 驱动里,螺钉端子根本放不下。
- 批量装配的场合:全自动压接机一次压接几十根,人工拧螺丝根本比不了速度。
六、什么时候不该用冷压端子
反过来,也说说哪些情况下用冷压端子是错的:
| 场景 | 为什么不行 | 应该用什么 |
|---|---|---|
| 大电流主回路(>63 A) | 薄壁套管压不住大截面导线,接触面不足 | 铜鼻子 OT / DT |
| 电缆承受较大机械拉力 | 薄壁套管抗拉强度不足,导线会被拉脱 | 实心铜鼻子 |
| 变压器出口、浸油设备 | 需要防渗油,薄壁结构无油封 | DT 系列(尾部封闭油封型) |
| 铜与铝直接连接 | 会电化学腐蚀 | 铜铝过渡端子(摩擦焊) |
| 需要频繁大电流拆装 | 压接是永久连接,拆装等于破坏接点 | 螺接铜鼻子 + 螺栓 |
| 高温环境(长期 >150 ℃) | 锡层熔点 232 ℃,尼龙套耐温不足 | 银镀层实心铜件或专用高温端子 |
其中”需要频繁大电流拆装”这一条值得单独强调:压接是永久性连接。要拆就必须剪掉重压,重压之后接点的可靠性就不如第一次了。所以在需要经常拆装的大电流场合,应该选螺接方案。
七、一个常见的混合用法
实际工程里两者经常配合使用,看懂了就不难理解:
典型场景:变频器输出接电机。变频器输出侧是三根 25 mm² 或 50 mm² 的屏蔽电缆,要接电机的接线盒。这里用的是铜鼻子(通常是 OT 或环形铜鼻),因为电流大、电缆粗。
但同一个柜子里,从断路器到变频器控制端的信号线,用的是冷压端子接到 DIN 导轨端子排上。
所以你会看到这样的画面:柜子里一半是粗壮的铜鼻子拧在铜排上,另一半是密密麻麻的小冷压端子插在白色端子排上。这不是混乱,这是按电流等级做的正确分工。
结语
回到那个问题:冷压端子和铜鼻子有什么区别?
一句话:冷压端子是薄壁套管,为细导线、小电流、需频繁拆装和振动环境而生;铜鼻子是实心铜件,为粗电缆、大电流、需承受机械拉力和复杂环境而生。
而”冷压端子有必要吗”这个问题的答案是:在控制回路、信号回路、需要频繁维护和振动的场合,它不是可选项而是标准做法;在主回路和重载场合,它根本不该出现。
所以真正该问的问题不是”用不用冷压端子”,而是”这一路线的电流和机械受力,配的是哪一类件“。把这个问题答对了,柜子里的接线就不会有隐患。
接下来想深入的话:压接的具体做法见 冷压接线端子怎么压线?标准压接五步法;型号怎么认见 冷压端子型号一览表;材质和镀层见 冷压端子是什么材质?