
冷压接线端子怎么压线?标准压接五步法,看完就能上手
先说结论:冷压端子能不能用,九成不取决于端子本身,而取决于你压的那一下。 同一批端子,有人压出来的接点能扛 30 年,有人压出来的接点三个月就发黑、烧线。同样的材料、同样的规格,结果天差地别。
我见过太多现场是这样干的:工人拿着一把普通钳子,把端子往线上一套,”咔”地一夹,觉得紧了就算完事。这种压法看着像那么回事,实际上根本没有发生冷焊——铜线和端子之间只是被硬生生挤在一起,中间还留着无数缝隙。电流一过,这些缝隙就开始发热。
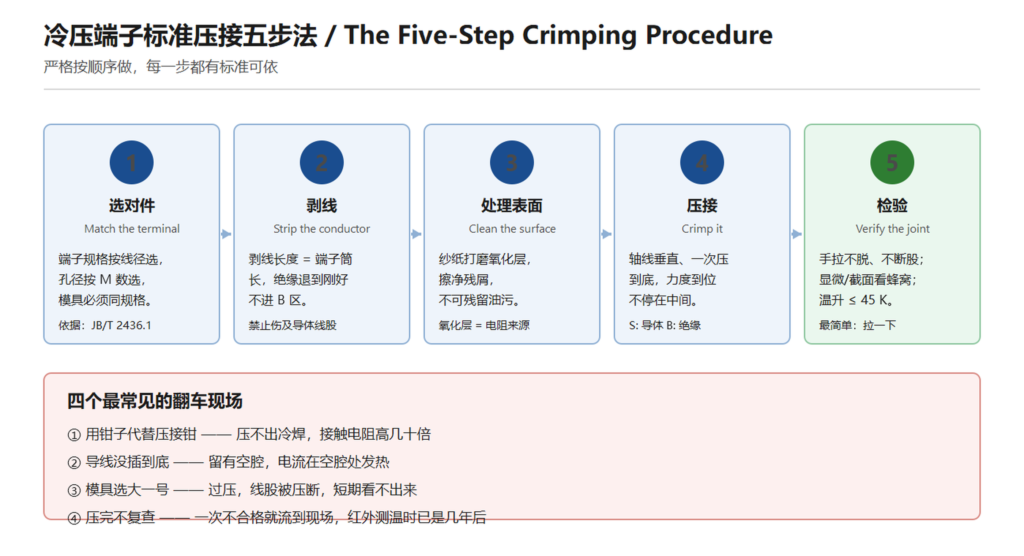
所以这篇文章不讲虚的,直接把标准压接的五个步骤拆开讲清楚,每一步告诉你依据是哪条标准、做成什么样算合格、以及做错了会是什么后果。你要是只想快速拿结论,看完第一张图和五步表就能上手;想搞明白原理,再往下看。
一、先搞清楚:什么叫”压好了”
冷压(也叫冷焊)的原理,其实一句话就能说清:把导体的多股铜线和端子的金属筒壁一起压扁,让它们在接触面上产生分子级的金属结合,从而形成气密的整体。
注意关键词是”分子级”。用钳子夹一下,金属之间靠的是”卡住了”,那是机械挤压,接触面粗糙、缝隙密布;用压接钳配对模具压,是让两种金属在高压下互相挤进对方的晶格,缝隙被真正挤掉。这两种东西在”外观压接高度”上可能看起来差不多,但导电面积差着数量级。
行业里有个流传很广的判据:合格接点的接触电阻不应大于同长度导体电阻的 1.1 倍。这个数字听起来抽象,换成体感就一句话——好的压接,电气性能应该跟这根线本身几乎没差别。差一点,就会以”温升”的形式还回来。
不过在说方法之前,得先有个心理准备:压接是个标准化工艺,不是一个手艺活。JB/T 2436.1、T/ACCEM 团体标准、USCAR-21、VW 60330 这些标准之所以存在,就是因为压接质量必须可测量、可复现、可判定,而不是靠老师傅的手感。所以”我干了二十年”这种话,在压接这件事上说服力有限——手会抖,注意力会分散,模具会磨损。
二、压接工具怎么选:别拿错家伙什
工具选错,工艺再认真也是白搭。按导线截面分三档,这是最省事的判断方式:
| 工具类型 | 适用截面 | 典型端子 | 价位 | 一句话点评 |
|---|---|---|---|---|
| 普通棘轮压接钳 | 0.25 ~ 6 mm² | RV / UT / SC / SNB / DBN 预绝缘端子 | ¥80 ~ ¥350 | 轻便、自锁不松手,现场用得最多 |
| 液压压接钳 | 10 ~ 300 mm² | DT / DTG / SC / T 铜管端子 | ¥600 ~ ¥3000 | 省力、可换模,配电柜与变压器的主力工具 |
| 电缆压接枪 | 16 ~ 630 mm² | DT / DTL / 大截面铜鼻 | ¥2500 以上 | 一次成型、质量稳定,工厂批量作业首选 |
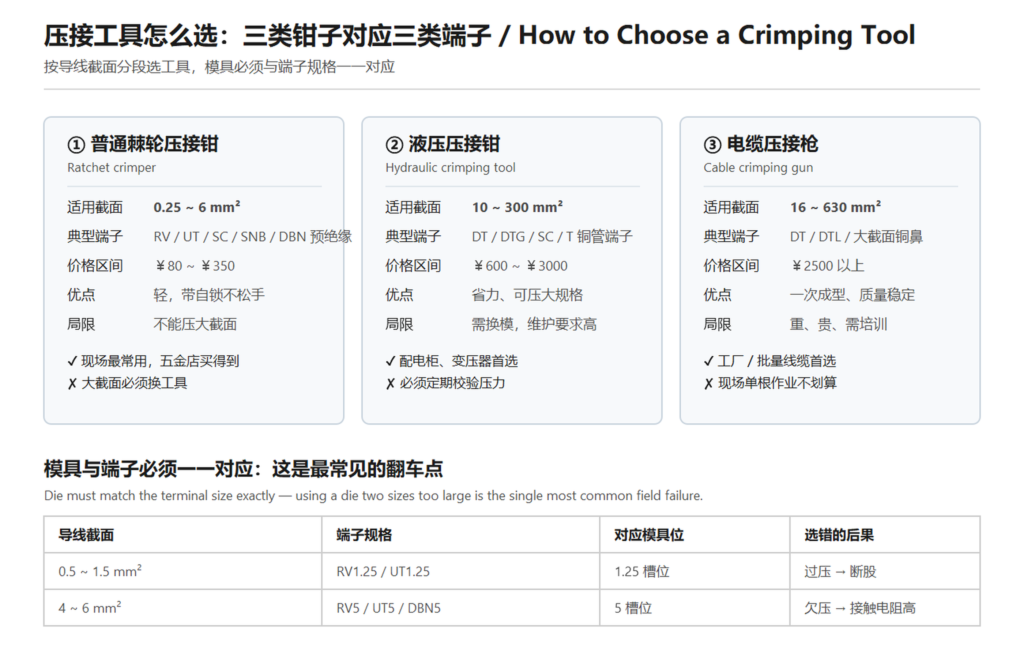
几个购买和使用时的实操提醒:
- 棘轮钳的”自锁”是它的核心价值——压到位置会自动停止,不会压过头。新手用普通钳子最容易犯的错就是”怕压不紧,多夹两下”,结果把线股压断了。
- 液压钳要定期校验压力。压力衰减了,模具照样能闭合,但压出来的接点是”虚”的。T/ACCEM 明确要求压接钳经专业机构认证,就是这个道理。
- 模具是消耗件。钳口用久了会磨损,压痕变浅,看起来压过了,实际接触压力不够。这属于”慢性自杀”,很难现场察觉。
- 一把钳子配一套模具的做法,是最常见的浪费。不同规格要用对应槽位,别指望一把钳子走天下。
如果你现在正在找工具,先记住这个最实用的原则:压 6 mm² 以下买棘轮钳,压 300 mm² 以下买液压钳,再往上直接上压接枪。中间的判断标准不是钱,是你的线有多粗、一次要压多少根。
三、标准压接五步法(图解)
下面把每一步拆开讲,包括”做到什么程度算合格”和”做错了会怎样”。
第 1 步:选对件(这一步做错,后面全白干)
端子不是”差不多大”就行。端子筒内径要跟导线外径匹配,螺钉孔径要跟设备上的螺柱匹配,模具槽位要跟端子规格匹配。三个匹配,缺一不可。
常见的选型错误是拿”线径”当”孔径”。比如手上是 2.5 mm² 的线,看到端子写着”RV5″,以为是 5 mm² 的意思——不是。RV 系列的 5 指的是螺钉孔径 M5,2.5 mm² 对应的线径段是”2″。这就是 RV2-5 这个型号的完整含义:RV 家族、第二号线径段(1.5~2.5 mm²)、M5 孔径。
孔径选小了装不进去;孔径选大了,接触面积不够,螺钉压不实,接触电阻立刻上去。所以这一条是硬指标:孔径比螺柱大 0.2 ~ 0.5 mm 是合适的区间。
第 2 步:剥线(长度错了,压得再好看也废)
剥线长度 = 端子筒长,导体刚好插到底,绝不超出筒口,绝不不到位。同时把绝缘层退到刚好进 B 区的位置——进去一点是必须的(用来压住绝缘、提供应力释放),但不能多,多了会顶在筒壁上让导体插不到底。
剥线的时候更要注意的是别伤线股。用剥线钳,不要用刀片割。割的时候刀口往下压,会把线股压扁割断几根,肉眼看不出来,但导电面积已经少了一截,而且断面会在通电后发热。
顺带提一个常被忽略的点:剥线长度不足是最隐蔽的失误。线只插进去一半,钳子照样能压出一个漂亮的六边形,实验室温升测试可能也勉强过关。但装到现场满载跑一个夏天,电流就会往筒底那个空腔里钻,热量全积在那儿。
第 3 步:处理表面(十秒钟的事,省掉十年隐患)
裸铜线表面那层暗红色的东西是氧化铜,电阻比纯铜高得多。用细砂纸或专用铜刷打磨掉,露出亮铜色,再用无纺布擦净,过程中不要留下油污和金属屑。
这一步十秒钟,但它是压接质量的第一道保险。氧化层不清掉,压出来的接点接触电阻可能是合格值的几倍——而且这个偏差在出厂检验时很难被发现,因为它外观是”合格”的。
第 4 步:压接(轴线垂直,一次到位)
把端子套上导线,端子轴线与导线轴线保持垂直,放进对应槽位的模具,然后压到底。
压接过程中有几个细节:
- 一次压到位,不要分多次补压。重复挤压会把已经压好的区域再变形,可能造成筒体开裂。
- 不要压偏。偏心压接会让一侧过压、一侧欠压,断面直接就能看出来。
- 大截面铜鼻往往需要压两次——先压靠近线缆端(导线侧),再压靠近螺柱端(根部),两次压痕之间要留出 2~3 mm 的距离,让压接过程有明确的先后顺序。
- 液压工具听到”咔”的一声再松手,说明到位了。别提前松。
关于”压几次”,这里补一个业内的细节:大截面铜鼻之所以要分两次压,是因为导线和端子筒在受压时会发生塑性流动——材料被挤变形,如果一次全压到位,受力不均匀,容易出现一侧塌陷。分次压是先固定导线侧,再把根部压实,物理上更合理。汽车线束行业(USCAR-21)用的就是这个逻辑。
第 5 步:检验(拉一下,比什么都实在)
压完必须检验,这是标准里唯一但最有效的现场手段:抓住端子,用力扭一下导线,同时往外拉。
判定标准:
- 端子与导线之间没有任何相对转动;
- 导线没有从筒口退出或松股;
- 从筒口往外看,看不到明显的线股外翻或散开;
- 压痕位置正确,在 A 区(压导体)和 B 区(压绝缘),不在过渡区乱压。
如果条件允许,再加两道保险:
- 截面解剖检查:抽样切开,看 A 区断面是不是蜂窝状。线股之间有连续缝隙,就是没压到位。这是最终判据,也是汽车行业 100% 要做的(USCAR-21、VW 60330 都是这么规定的)。
- 微欧计测接触电阻:合格值应该跟同长度导体几乎一样,通常在微欧级。明显偏高就返工,别犹豫。
- 温升测试:通额定电流至稳定后,GB/T 2314 要求压接部位温升不超过 45 K。T/ACCEM 对一般冷压接线端子更严,要求不超过 30 K。这两个数要分清楚用,别混。
四、压接断面到底怎么看:三区 + 一堆几何参数
标准不会告诉你”好的压接长什么样”,但它会把断面切成几个功能区,每个区都有明确判据。VW 60330 的三区划分是全世界通用的语言:
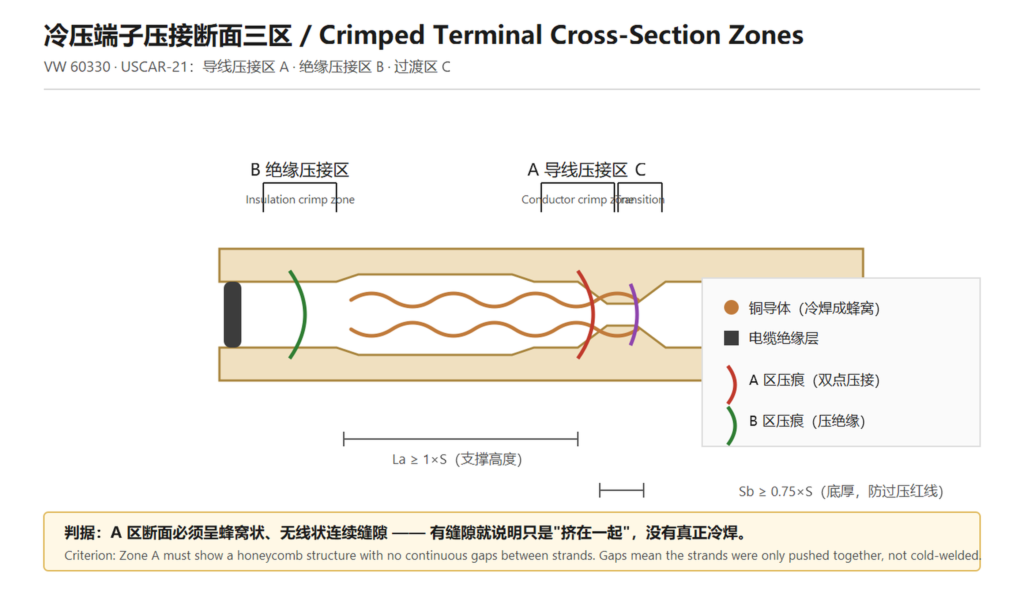
三区的分工是这样的:
| 区域 | 名称 | 功能 | 判据 |
|---|---|---|---|
| A 区 | 导线压接区 | 线股与端子之间形成气密冷焊 | 断面呈蜂窝状,线股间无连续缝隙 |
| B 区 | 绝缘压接区 | 夹住绝缘层,把拉力从 A 区卸载走 | 绝缘被可靠夹住不滑脱 |
| C 区 | 过渡区 | 观察材料流动是否合理 | 无裂纹,无异常应力集中 |
“蜂窝状”是整个压接检验的核心词。如果切开来还能看到线股之间有明显的连续缝隙,说明线股只是被”挤到了一起”,并没有真正冷焊。气密的意思是连气体分子都过不去——只有这样,氧化和腐蚀才没有起点。
除了分区,标准还给了一组几何参数。它们是压接断面的”合格线”:
| 参数 | 符号 | 合格判据 | 含义 |
|---|---|---|---|
| 支撑角度 | αw | ≤ 30°(与垂直方向偏差) | 压痕翼是否能有效包住导体 |
| 支撑高度 | La | ≥ 1×S(S 为端子料厚) | 压痕两端是否相互支撑 |
| 压痕翼端间隙 | Fa | ≥ 0.1×S | 翼端不得触及内筒壁 |
| 毛刺高度 | Fh | ≤ 1×S | 模具磨损与配合间隙控制 |
| 底厚 | Sb | ≥ 0.75×S | 判断过压的第一道红线 |
| 压缩率 | — | 约 10 ~ 20%(VW / USCAR) | 铜线股的致密化程度 |
Sb ≥ 0.75×S 这一条值得单独说。它是判断”压过头”的先决指标:如果端子底部已经被压得太薄,说明施加的力超出了材料能承受的合理范围,线股很可能已经受损甚至断裂。短期内测电阻可能还看不出来,但在振动环境下,线股断裂只是时间问题。
五、四个最常见的翻车现场
最后把现场出问题的四种典型情况摆出来,对照检查一下你自己的做法:
| 翻车操作 | 为什么错 | 后果 | 正确做法 |
|---|---|---|---|
| 用钳子代替压接钳 | 没有足够压力,不发生冷焊 | 接触电阻高几十倍,通电即发热 | 专用压接钳 + 对应模具 |
| 导线没插到底 | 筒底留空腔,接触点不足 | 热量积在空腔,红外测温才看得出 | 剥线长度对齐筒长,插入到底 |
| 模具选大一号 | 过压,线股被压断 | 短期正常,振动下断股、接触恶化 | 模具规格与端子严格一一对应 |
| 压完不复查 | 不合格品流到现场 | 问题推迟数年才暴露,排查成本极高 | 每批做拉力抽检,关键回路做截面检查 |
这四条里,前三条是”做的时候没注意”,第四条是”管理上没要求”。而第四条才是最要命的——因为前面三条做错了,只要压完拉一下就能发现;可如果流程里根本没有”检验”这一步,做对了也没人知道,做错了也没人拦得住。
六、关于”使用方法视频”:为什么我更信文字标准
搜索”冷压端子使用方法视频”会出来一大堆教程,这本身是好事——视觉教学对”怎么握钳子””怎么放端子”这类动作确实更直观。
但视频有个结构性的问题:它只能展示”合格的做法”,无法告诉你”你的做法哪里不合格”。你看完视频知道自己应该把端子放正、把线插到底,但你手上的接头到底是过压了还是欠压了,视频帮不了你。
所以我的建议是:视频用来学动作,标准用来判合格。动作可以模仿师傅,合格线必须来自 JB/T 2436.1、T/ACCEM、USCAR-21、VW 60330 这些有明确数字的文件。两者结合,才是完整的工艺。
而最好的学习材料,其实是你自己压出来的断面。切一个,压一个,对比一下”线股之间有没有缝””压痕有没有到位”。看三回,比看三十个视频管用。
结语
回到开头那句话:冷压端子好不好用,九成取决于压的那一下。端子本身只是提供了材料强度和导电截面,真正建立连接的是压接这个动作。
把事情做简单的办法就是死守五步:选对件、剥到位、打磨净、垂直压到底、压完拉一下。这五步不需要天赋,不需要经验,只需要别偷懒。做到了,你压出来的接点和导线本身几乎没有区别;做不到,再好的端子也只是一堆等着发热的金属。
顺带说一句,很多人在问”有没有必要用冷压端子”,觉得直接拧螺丝不就行了。这个问题下一篇会专门讲——答案是分场景的,差别很大。